

Склеенный бампер держится ровно до первой ямы. Шов расходится по той же линии, по которой его клеили, и причина здесь не в дешёвом клее.
Полиолефин, из которого отлито большинство современных бамперов, имеет поверхностную энергию около 30 мН/м и ниже. Чтобы покрытие или клеевой слой смочил поверхность и закрепился на ней, нужно заметно больше. Поэтому ремонт бампера держится либо на сварке однородным материалом, либо на химической активации поверхности перед склеиванием, а не на выборе «более сильного» клея.
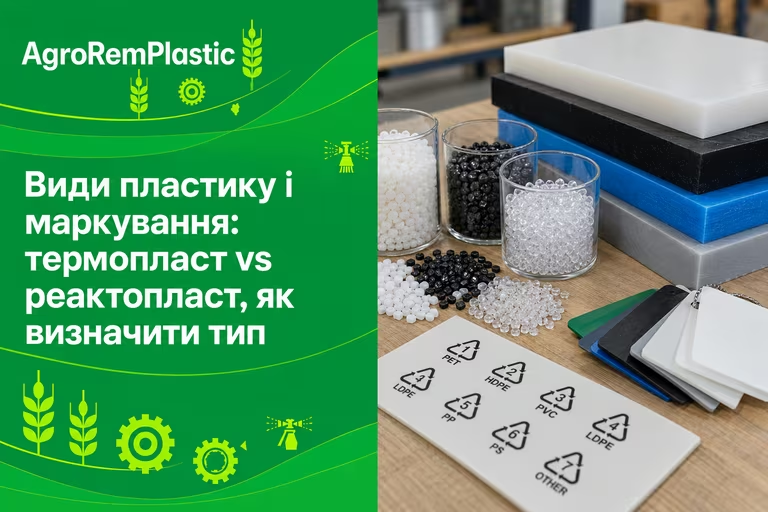
В хозяйстве это касается не только легкового транспорта. Бамперы грузовиков, облицовка и обтекатели тракторов, кожухи погрузчиков, крылья и светотехнические панели спецтехники сделаны из тех же нескольких марок пластика, и ремонтируют их по одной логике. Начинается она с того, чтобы прочитать, из чего именно сделана деталь: без этого шага и пайка, и покраска подбираются вслепую, о чём есть отдельный разбор видов пластика и их маркировки.
Почему клей не держит на бампере
Полипропилен и его смеси с каучуком не имеют полярных групп на поверхности. Молекулам клея не за что зацепиться: капля не растекается, а стоит на поверхности шариком. Внешне шов выглядит сплошным, фактически он держится только на микрорельефе от шкурки.
Промышленность решает это двумя путями. Первый - активация поверхности: обработка пламенем или плазмой окисляет верхний слой и поднимает поверхностную энергию до значений, при которых покрытие уже смачивает пластик. Второй - активатор адгезии на основе хлорированного полиолефина, который работает переходным слоем: олефиновая часть молекулы ложится на неполярную основу, а полярные группы дают сцепление с грунтом или клеем.
Для ремонта это означает простую вещь. Двухкомпонентный состав на бампере имеет смысл только после активатора или обработки пламенем, и только там, где деталь не работает на изгиб. Всё остальное делается сваркой.
Главное
Поверхностная энергия полипропилена и TPO не дотягивает до 30 мН/м, поэтому клей на необработанной поверхности бампера держится механически, а не химически. Надёжное соединение даёт пайка прутком того же материала или склеивание после активатора адгезии на хлорированном полиолефине.
Что написано на обратной стороне детали
Производитель маркирует бампер изнутри. Обозначение стоит в угловых скобках по ISO 11469 и показывает базовый полимер, примеси и наполнитель: >PP+EPDM-T20< читается как полипропилен с каучуком EPDM и двадцатью процентами талька.
Маркировка решает всё дальнейшее. Пруток берётся того же типа, температура выставляется под него, растворители подбираются по совместимости. Ошибка здесь стоит детали: пруток ABS на полипропилене не приваривается вообще, а ацетон на поликарбонатном сплаве даёт сетку трещин.
Вот как самые частые обозначения раскладываются по методам ремонта.
| Маркировка | Материал | Что с ним работает |
|---|---|---|
| PP, PP+EPDM, TPO, TEO | полипропилен с каучуком, часто с тальком | пайка прутком ПП, армирование скобами и сеткой; клей только после активатора |
| ABS | акрилонитрил-бутадиен-стирол | пайка прутком ABS, склеивание растворительным клеем |
| PC+PBT | сплав поликарбоната с полиэфиром | пайка соответствующим прутком, растворители только проверенные на образце |
| PA+PPE | полиамидный сплав | пайка прутком PA после просушки детали |
| PUR, RIM, RRIM | полиуретан, реактопласт | сварке не подлежит, только 2К полиуретановый состав |
Если обозначение затёрто или деталь неоригинальная, тип определяют по поведению материала. Полипропилен плавает в воде, потому что его плотность около 0,90-0,91 г/см³, а ABS с плотностью около 1,04 тонет. Капля ацетона на скрытом участке размягчает ABS и не трогает полиолефин. Стружка от ножа у полипропилена тянется, у полистирольных смесей крошится.
Термопласт или реактопласт: где пайка бессильна
Термопласт при нагреве переходит в расплав и после остывания восстанавливает прочность. Именно на этом держится сварка: материал прутка и основа смешиваются в одну массу.
Полиуретановые бамперы с маркировкой PUR, RIM или RRIM ведут себя иначе. Это реактопласт: его молекулярная сетка сшита намертво, и нагрев даёт не расплав, а деструкцию с характерным запахом. Такие детали восстанавливают двухкомпонентным полиуретановым составом по расшитой канавке, с армированием стеклосеткой, и по логике ремонта они ближе к работе со стекловолокном и стеклотканью, чем к пайке.
Проверить тип можно за минуту. Нагретая игла в термопласте погружается и тянет за собой расплавленную нить, в реактопласте она оставляет обугленную точку.
Разделка трещины: почему шов делают с двух сторон
Сквозная трещина не заваривается «по линии». Пруток, положенный сверху, даёт валик, под которым кромки остались холодными, и нагрузка снова раскроет их изнутри.
Сначала останавливают развитие трещины: на каждом её конце сверлят отверстие диаметром около 3 мм, чтобы снять концентратор напряжений. Дальше фрезой или борфрезой разделывают кромки в канавку с углом раскрытия около 60 градусов, на две трети толщины стенки, и повторяют то же самое с противоположной стороны. Между двумя канавками остаётся тонкая перемычка, которая держит геометрию детали во время работы.
Обратную сторону бампера паяют первой - там шов будет толще, и именно он станет работать на нагрузку. Лицевую сторону заполняют после неё, уже под шлифовку.
Совет мастера
Перед разделкой сведите кромки и зафиксируйте их точечными прихватками с тыльной стороны через каждые 40-50 мм. Если этого не сделать, деталь в процессе нагрева поведёт, и после остывания шов стянет бампер в дугу, которую уже не поставишь на штатные крепления.
Подготовка детали: мойка идёт перед растворителем
Порядок очистки выглядит мелочью ровно до того момента, пока шов не начнёт пузыриться.
На поверхности бампера всегда есть то, чего не видно: остатки разделительного состава из формы, дорожная химия, средства для ухода за пластиком. Если пройтись по такой детали растворителем сразу, он растворит загрязнения и размажет их тонким слоем, а часть загонит в поры полиолефина. Дальше этот слой окажется прямо в зоне шва.
Поэтому сначала деталь моют тёплой водой с моющим средством и высушивают, и только потом обезжиривают. Зону ремонта шириной около 100 мм обрабатывают с обеих сторон: тыльная паяется первой, и грязь на ней попадёт в расплав так же, как и на лицевой.
Шлифовать перед сваркой не нужно. Абразивная пыль остаётся в канавке, и расплав обтекает её вместо того, чтобы сварить кромки. Шлифовка - это операция после шва, а не до него.
Пайка прутком: режимы и роль азота
Для полиолефинов рабочий диапазон горячего воздуха лежит в пределах 300-340 °C при расходе 45-60 л/мин, и это тот же режим, с которым работают на бочках и баках. Детали процесса, включая выбор сопла и угол подачи прутка, разобраны в материале про горячевоздушную сварку феном.
Разница бампера в толщине и в доступе. Стенка здесь тонкая, от 2,5 до 3,5 мм, перегрев прожигает её насквозь за секунды, а геометрия с рёбрами и карманами не даёт держать сопло под стабильным углом. Поэтому скорость движения выбирают выше, а пруток подают чаще и меньшими порциями.
Отдельно стоит вопрос азота. Горячий воздух окисляет поверхность расплава, и на полипропилене это заметно: шов выходит более хрупким, чем мог бы быть. Установки, которые подают в сопло азот, работают в бескислородной среде, и сварной шов получается ближе по прочности к основному материалу. Для единичного ремонта разница некритична, для детали, работающей на вибрации, она становится видимой уже за сезон.
Пруток берут только своего типа. Никаких «универсальных» стержней: полипропилен соединяется с полипропиленом, ABS с ABS.
Готовый шов проверяют до шлифовки, пока видна его структура. Валик должен лежать ровно, без пор и без наплывов поверх холодной кромки. По краям шва должен просматриваться небольшой бурт вытесненного материала: он показывает, что основа под прутком тоже была в расплаве. Обрезок того же пластика, сваренный в том же режиме, сгибают до появления трещины - разрушение должно пойти по телу материала, а не по линии соединения.
Скобы и сетка: армирование, которое держит вибрацию
Шов в тонкой стенке держит растяжение, но плохо переносит циклический изгиб. Бампер на полевой дороге получает именно циклы.
Поэтому на длинных трещинах в сварной шов закладывают армирование. Нержавеющая сетка утапливается в расплав с тыльной стороны и распределяет нагрузку по площади, а не по линии шва. В местах максимальных напряжений, возле креплений и углов, добавляют горячие скобы: устройство разогревает нержавеющую скобу до температуры в пределах 200-500 °C и утапливает её в пластик поперёк трещины.
Скоба работает как арматура в бетоне. Пластик держит форму, металл держит разрыв.
› Это может вас заинтересовать: Клей для пластика: чем склеить деталь и когда нужна только сварка - разбор составов и границ, за которыми склеивание уже не спасает.
Треснула облицовка трактора или бампер грузовика?
Определяем марку пластика, паяем прутком того же типа и армируем шов сеткой. Выезд бригады с оборудованием по всей Украине, 25 лет гарантии на сварной шов.
Оторванные крепления и потерянная геометрия
Чаще всего бампер приезжает не с трещиной посередине, а с обломанными ушками крепления. Сама панель цела, держать её нечем.
Ушко восстанавливают двумя способами. Если обломок сохранился, его приваривают на место и усиливают с тыльной стороны накладкой из того же пластика. Если обломка нет, новую проушину вырезают из донорского фрагмента той же марки, подгоняют по месту и вваривают сплошным швом по контуру. Плоский донорский материал для таких вставок берут из листа: как ведут себя разные марки при раскрое, описано в обзоре листовых пластиков для изделий.
Деформированную панель перед сваркой правят теплом. Полиолефин имеет память формы: равномерный прогрев феном без локального перегрева возвращает деталь в исходную геометрию, после чего её фиксируют на шаблоне до полного остывания. Править холодную панель силой смысла нет, она возвращается обратно.
Подготовка под краску: активатор, а не просто грунт
Здесь повторяется история с клеем, только последствия видны позже. Краска ложится красиво, а через полгода отслаивается пластами вместе с грунтом.
Порядок операций выглядит так. Шов шлифуют абразивом P180, затем выводят до P320. Обезжиривают дважды: до шлифовки и после, потому что первое обезжиривание убирает грязь, а второе - пыль вместе с остатками пластификатора, который мигрирует на поверхность. Дальше наносят активатор адгезии на хлорированном полиолефине, тонким слоем, и выдерживают время до отлипа.
Только после этого идёт грунт-порозаполнитель.
Совет мастера
Проверить активацию можно ещё до грунтования: капля воды на подготовленной поверхности должна растекаться пятном, а не собираться в шарик. Собралась - поверхность до сих пор неполярна, и любое покрытие на ней продержится до первой мойки под давлением.
Гибкая шпаклёвка и эластификатор в краске
Бампер работает на изгиб, покрытие должно работать вместе с ним. Обычная полиэфирная шпаклёвка для металла на пластике трескается по краям ремонтной зоны уже после нескольких холодных ночей.
Для пластика берут эластичные двухкомпонентные шпаклёвки, а в грунт и эмаль добавляют эластификатор в пропорции, которую указывает производитель системы. Пластифицированная краска теряет часть твёрдости, и это нормальная плата: покрытие на бампере должно тянуться за основой, а не откалываться от неё.
Сушка тоже другая. Полиолефин размягчается задолго до температур, привычных для кузовного металла, поэтому камеру ставят на низкотемпературный режим, а деталь укладывают на опоры по всей длине. Бампер, подвешенный за два края в тёплой камере, провисает под собственным весом и уже не становится на место.
Пластик на сельхозтехнике: те же марки, другие нагрузки
Облицовка трактора и бампер легковушки часто сделаны из одной марки полипропилена, но живут в разных условиях.
На технике панель вибрирует весь рабочий день, принимает удары стеблями и ветками на разворотах, моется под давлением вместе с остатками агрохимии и зимует на открытой площадке без навеса. Трещины здесь почти всегда растут от креплений. Металлический кронштейн жёсткий, пластик под нагрузкой хочет двигаться, и вся разница в перемещении собирается в одной точке возле болта. О поведении самого материала в этих условиях есть отдельный разбор свойств и марок полипропилена.
Отсюда другой запас в ремонте. Более широкая разделка, армирование сеткой по всей длине трещины, усиливающая накладка с тыльной стороны в зоне креплений и обязательная разгрузка самого узла: резиновая шайба или увеличенное отверстие под болт, чтобы панель могла дышать относительно рамы. Иначе новая трещина пойдёт рядом со старым швом уже в следующем сезоне.
Когда бампер уже не ремонтируют
Ремонтопригодность определяет состояние материала, а не размер трещины. Метровая трещина на живом пластике заваривается, а десятисантиметровая на деградировавшем - нет.
Признаки того, что материал уже отдал своё: меловая матовая поверхность, которая пылит под пальцем; кромки, крошащиеся при разделке вместо того, чтобы давать стружку; паутина мелких трещин вокруг основной. Ультрафиолет и мороз за десять сезонов вымывают из полипропилена пластификатор, и расплав в таком материале не смешивается, а пузырится.
Ещё один сигнал - история детали. Бампер, который уже дважды паяли по тому же месту, имеет в зоне шва материал с двойным термическим циклом: он жёстче окружающего пластика и трескается первым. Перепаивать его в третий раз означает оплатить работу, ресурс которой заранее меньше сезона.
Вторая граница - геометрия. Если панель собрана из четырёх фрагментов и каждый шов проходит через посадочное место, деталь уже не держит размеры, и дешевле изготовить новую по образцу. Третья - неизвестный состав: деталь без маркировки, где предыдущий мастер уже наложил слой эпоксидки и шпаклёвки, сначала надо зачистить до чистого пластика, и только потом оценивать.
Ремонт имеет смысл там, где основа живая, крепления восстанавливаются и геометрию можно выдержать. В остальных случаях честнее сказать об этом сразу, чем отдать деталь, которая разойдётся на первой же яме. Практическую часть такой работы мы берём на себя в рамках услуги сварки и пайки пластика.
Частые вопросы
Коротко о том, что чаще всего спрашивают про пайку бамперов и пластиковой облицовки техники.
Можно ли заварить бампер бытовым феном?
Нет. Бытовой фен выдаёт около 200 °C на выходе, а полиолефину для провара нужно 300-340 °C в зоне шва. Материал размягчится и слипнется, но молекулярные цепи прутка и основы не перемешаются, и шов оторвётся ногтем.
Как узнать, из какого пластика сделан бампер?
Посмотреть маркировку в угловых скобках на обратной стороне детали: PP, PP+EPDM, TPO, ABS, PC+PBT, PUR. Если её нет, тип определяют пробой на воде, ацетоном на скрытом участке и характером стружки от ножа.
Выдержит ли сваренный бампер удар?
Правильно выполненный шов с двусторонней разделкой и армированием держит нагрузку, близкую к прочности основного материала. Слабым местом становится не сам шов, а зона термического влияния рядом с ним, поэтому на ответственных участках закладывают сетку или скобы.
Почему краска отслаивается от пластика?
Из-за поверхностной энергии ниже 30 мН/м. Без активатора адгезии на хлорированном полиолефине или обработки пламенем покрытие держится только на царапинах от абразива и сходит пластами при перепаде температур.
Ремонтируют ли полиуретановые бамперы спецтехники?
Да, но не сваркой. Полиуретан с маркировкой PUR или RIM является реактопластом, он не плавится, а разрушается от нагрева. Такие детали восстанавливают двухкомпонентным полиуретановым составом по расшитой канавке с армированием.
Можно ли паять бампер, не снимая его с техники?
На небольших трещинах и отломанных ушках да, если есть доступ к тыльной стороне детали и рядом нет проводки и шлангов. Когда трещина длинная или нужна правка геометрии на шаблоне, панель придётся снять: держать равномерный прогрев на машине, стоящей в поле, невозможно.
Сколько держится сваренный шов на вибрации?
Если материал прутка совпадает с основой, шов проварен с двух сторон и усилен сеткой, деталь отрабатывает наравне с новой. Мы даём на сварной шов 25 лет гарантии именно потому, что ресурс определяет технология, а не возраст детали.