

Склеєний бампер тримається рівно до першої ями. Шов розходиться по тій самій лінії, по якій його склеювали, і причина тут не в дешевому клеї.
Поліолефін, з якого відлито більшість сучасних бамперів, має поверхневу енергію близько 30 мН/м і нижче. Щоб покриття або клейовий шар змочив поверхню й закріпився на ній, потрібно помітно більше. Тому ремонт бампера тримається або на зварюванні однорідним матеріалом, або на хімічній активації поверхні перед склеюванням, а не на виборі "сильнішого" клею.
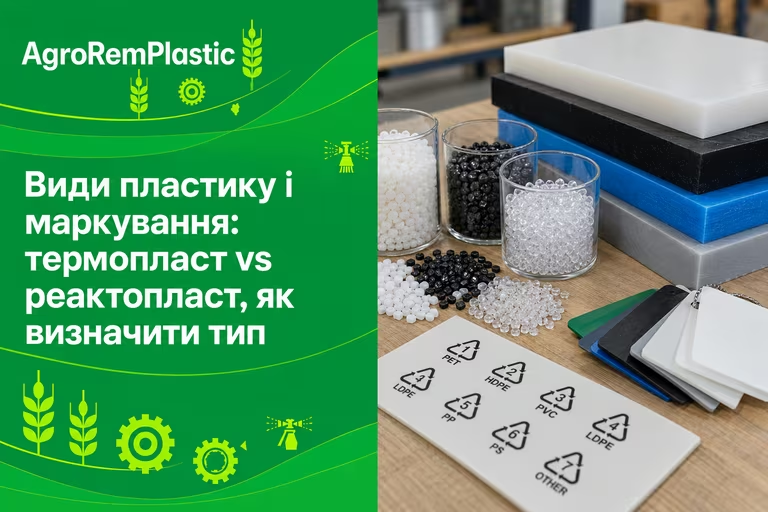
У господарстві це стосується не лише легкового транспорту. Бампери вантажівок, облицювання й обтічники тракторів, кожухи навантажувачів, крила та світлотехнічні панелі спецтехніки зроблені з тих самих кількох марок пластику, і ремонтують їх за однією логікою. Починається вона з того, щоб прочитати, з чого саме зроблена деталь: без цього кроку і пайка, і фарбування підбираються наосліп, про що є окремий розбір видів пластику та їх маркування.
Чому клей не тримає на бампері
Поліпропілен і його суміші з каучуком не мають полярних груп на поверхні. Молекули клею не знаходять, за що зачепитися: краплина не розтікається, а стоїть на поверхні шариком. Зовні шов виглядає суцільним, фактично він тримається тільки на мікрорельєфі від шкурки.
Промисловість вирішує це двома шляхами. Перший - активація поверхні: обробка полум'ям або плазмою окислює верхній шар і піднімає поверхневу енергію до значень, при яких покриття вже змочує пластик. Другий - активатор адгезії на основі хлорованого поліолефіну, який працює перехідним шаром: олефінова частина молекули лягає на неполярну основу, а полярні групи дають зчеплення з ґрунтом чи клеєм.
Для ремонту це означає просту річ. Двокомпонентний склад на бампері має сенс тільки після активатора або обробки полум'ям, і тільки там, де деталь не працює на вигин. Усе інше робиться зварюванням.
Головне
Поверхнева енергія поліпропілену й TPO не дотягує до 30 мН/м, тому клей на необробленій поверхні бампера тримається механічно, а не хімічно. Надійне з'єднання дає пайка прутком того самого матеріалу або склеювання після активатора адгезії на хлорованому поліолефіні.
Що написано на зворотному боці деталі
Виробник маркує бампер зсередини. Позначення стоїть у кутових дужках за ISO 11469 і показує базовий полімер, домішки та наповнювач: >PP+EPDM-T20< читається як поліпропілен із каучуком EPDM і двадцятьма відсотками тальку.
Маркування вирішує все подальше. Пруток береться того самого типу, температура виставляється під нього, розчинники підбираються за сумісністю. Помилка тут коштує деталі: пруток ABS на поліпропілені не приварюється взагалі, а ацетон на полікарбонатному сплаві дає сітку тріщин.
Ось як найпоширеніші позначення розкладаються по методах ремонту.
| Маркування | Матеріал | Що з ним працює |
|---|---|---|
| PP, PP+EPDM, TPO, TEO | поліпропілен із каучуком, часто з тальком | пайка прутком ПП, армування скобами й сіткою; клей тільки після активатора |
| ABS | акрилонітрил-бутадієн-стирол | пайка прутком ABS, склеювання розчинниковим клеєм |
| PC+PBT | сплав полікарбонату з поліестером | пайка відповідним прутком, розчинники тільки перевірені на зразку |
| PA+PPE | поліамідний сплав | пайка прутком PA після просушування деталі |
| PUR, RIM, RRIM | поліуретан, реактопласт | зварюванню не підлягає, тільки 2К поліуретановий склад |
Якщо позначення затерте або деталь неоригінальна, тип визначають за поведінкою матеріалу. Поліпропілен плаває у воді, бо його густина близько 0,90-0,91 г/см³, а ABS з густиною близько 1,04 тоне. Крапля ацетону на прихованій ділянці розм'якшує ABS і не чіпає поліолефін. Стружка від ножа в поліпропілену тягнеться, у полістирольних сумішей кришиться.
Термопласт чи реактопласт: де пайка безсила
Термопласт при нагріванні переходить у розплав і після охолодження відновлює міцність. Саме на цьому тримається зварювання: матеріал прутка й основа змішуються в одну масу.
Поліуретанові бампери, які маркуються PUR, RIM або RRIM, поводяться інакше. Це реактопласт: його молекулярна сітка зшита намертво, і нагрів дає не розплав, а деструкцію з характерним запахом. Такі деталі відновлюють двокомпонентним поліуретановим складом по розшитій канавці, з армуванням склосіткою, і за логікою ремонту вони ближчі до роботи зі скловолокном і склотканиною, ніж до пайки.
Перевірити тип можна за одну хвилину. Нагріта голка в термопласті занурюється і тягне за собою розплавлену нитку, у реактопласті вона залишає обвуглену точку.
Розділка тріщини: чому шов роблять з двох боків
Наскрізна тріщина не заварюється "по лінії". Пруток, покладений зверху, дає валик, під яким кромки залишилися холодними, і навантаження знову розкриє їх зсередини.
Спершу зупиняють розвиток тріщини: на кожному її кінці свердлять отвір діаметром близько 3 мм, щоб зняти концентратор напружень. Далі фрезою або борфрезою розділяють кромки в канавку з кутом розкриття близько 60 градусів, на дві третини товщини стінки, і повторюють те саме з протилежного боку. Між двома канавками залишається тонка перемичка, яка тримає геометрію деталі під час роботи.
Зворотний бік бампера паяють першим - там шов буде товстішим і саме він працюватиме на навантаження. Лицьовий бік заповнюють після нього, уже під шліфування.
Порада майстра
Перед розділкою зведіть кромки й зафіксуйте їх точковими прихватками з тильного боку через кожні 40-50 мм. Якщо цього не зробити, деталь у процесі нагріву "поведе", і після охолодження шов стягне бампер у дугу, яку вже не поставиш на штатні кріплення.
Підготовка деталі: мийка йде перед розчинником
Порядок очищення виглядає дрібницею рівно до того моменту, поки шов не почне пузиритися.
На поверхні бампера завжди є те, чого не видно: залишки роз'єднувального складу з форми, дорожня хімія, засоби для догляду за пластиком. Якщо пройтися по такій деталі розчинником одразу, він розчинить забруднення й розмаже їх тонким шаром, а частину вижене в пори поліолефіну. Далі цей шар опиниться прямо в зоні шва.
Тому спершу деталь миють теплою водою з мийним засобом і висушують, і тільки потім знежирюють. Зону ремонту шириною близько 100 мм обробляють з обох боків: тильний бік паяється першим, і бруд на ньому потрапить у розплав так само, як і на лицьовому.
Шліфувати перед зварюванням не потрібно. Абразивний пил залишається в канавці, і розплав обтікає його замість того, щоб зварити кромки. Шліфування - це операція після шва, а не до нього.
Пайка прутком: режими і роль азоту
Для поліолефінів робочий діапазон гарячого повітря лежить у межах 300-340 °C при витраті 45-60 л/хв, і це той самий режим, з яким працюють на бочках та баках. Деталі процесу, включно з вибором сопла й кутом подачі прутка, розібрані в матеріалі про гаряче-повітряне зварювання феном.
Різниця бампера в товщині й у доступі. Стінка тут тонка, від 2,5 до 3,5 мм, перегрів пропалює її наскрізь за секунди, а геометрія з ребрами й кишенями не дає тримати сопло під стабільним кутом. Тому швидкість руху вибирають більшу, а пруток подають частіше й меншими порціями.
Окремо стоїть питання азоту. Гаряче повітря окислює поверхню розплаву, і на поліпропілені це помітно: шов виходить крихкішим, ніж міг би бути. Установки, які подають у сопло азот, працюють у безкисневому середовищі, і зварний шов виходить ближчим за міцністю до основного матеріалу. Для одиничного ремонту різниця некритична, для деталі, що працює на вібрації, вона стає видимою вже за сезон.
Пруток беруть тільки свого типу. Ніяких "універсальних" стрижнів: поліпропілен з'єднується з поліпропіленом, ABS з ABS.
Готовий шов перевіряють до шліфування, поки видно його структуру. Валик має лежати рівно, без пор і без напливів, які утворилися поверх холодної кромки. По краях шва повинен проглядатися невеликий бурт витисненого матеріалу: він показує, що основа під прутком теж була в розплаві. Обрізок того самого пластику, звареного в тому ж режимі, згинають до появи тріщини - руйнування має піти по тілу матеріалу, а не по лінії з'єднання.
Скоби й сітка: армування, яке тримає вібрацію
Шов у тонкій стінці тримає розтягування, але погано переносить циклічний вигин. Бампер на польовій дорозі отримує саме цикли.
Тому на довгих тріщинах у зварний шов закладають армування. Нержавіюча сітка втоплюється в розплав з тильного боку й розподіляє навантаження по площі, а не по лінії шва. У місцях максимальних напружень, біля кріплень і кутів, додають гарячі скоби: пристрій розігріває нержавіючу скобу до температури в межах 200-500 °C і втоплює її в пластик упоперек тріщини.
Скоба працює як арматура в бетоні. Пластик тримає форму, метал тримає розрив.
› Це може вас зацікавити: Клей для пластику: чим склеїти деталь і коли потрібне зварювання - розбір складів і меж, за якими склеювання вже не рятує.
Тріснуло облицювання трактора або бампер вантажівки?
Визначаємо марку пластику, паяємо прутком того самого типу й армуємо шов сіткою. Виїзд бригади з обладнанням по всій Україні, 25 років гарантії на зварний шов.
Відірвані кріплення і втрачена геометрія
Найчастіше бампер приїжджає не з тріщиною посередині, а з обламаними вушками кріплення. Сама панель ціла, тримати її нема чим.
Вушко відновлюють двома способами. Якщо уламок зберігся, його приварюють на місце й підсилюють з тильного боку накладкою з того самого пластику. Якщо уламка немає, нову проушину вирізають з донорського фрагмента тієї ж марки, припасовують по місцю й вварюють суцільним швом по контуру. Плоский донорський матеріал для таких вставок беруть з листа: як поводяться різні марки при розкрої, описано в огляді листових пластиків для виробів.
Деформовану панель перед зварюванням правлять теплом. Поліолефін має пам'ять форми: рівномірний прогрів феном без локального перегріву повертає деталь у початкову геометрію, після чого її фіксують на шаблоні до повного охолодження. Правити холодну панель силою немає сенсу, вона повертається назад.
Підготовка під фарбу: активатор, а не просто ґрунт
Тут повторюється історія з клеєм, тільки наслідки видно пізніше. Фарба лягає красиво, а через півроку відшаровується пластами разом із ґрунтом.
Порядок операцій виглядає так. Шов шліфують абразивом P180, потім виводять до P320. Знежирюють двічі: до шліфування й після, бо перше знежирення прибирає бруд, а друге - пил разом із залишками пластифікатора, який мігрує на поверхню. Далі наносять активатор адгезії на хлорованому поліолефіні, тонким шаром, і витримують час до відлипу.
Тільки після цього йде ґрунт-порозаповнювач.
Порада майстра
Перевірити активацію можна ще до ґрунтування: крапля води на підготовленій поверхні має розтікатися плямою, а не збиратися в кульку. Зібралася - поверхня досі неполярна, і будь-яке покриття на ній протримається до першої мийки під тиском.
Гнучка шпаклівка і еластифікатор у фарбі
Бампер працює на вигин, покриття має працювати разом з ним. Звичайна поліефірна шпаклівка для металу на пластику тріскає по краях ремонтної зони вже після кількох холодних ночей.
Для пластику беруть еластичні двокомпонентні шпаклівки, а в ґрунт і емаль додають еластифікатор у пропорції, яку вказує виробник системи. Пластифікована фарба втрачає частину твердості, і це нормальна плата: покриття на бампері має тягнутися за основою, а не відколюватися від неї.
Сушіння теж інше. Поліолефін розм'якшується задовго до температур, звичних для кузовного металу, тому камеру ставлять на низькотемпературний режим, а деталь укладають на опори по всій довжині. Бампер, підвішений за два краї в теплій камері, провисає під власною вагою й уже не стає на місце.
Пластик на сільгосптехніці: ті самі марки, інші навантаження
Облицювання трактора й бампер легковика часто зроблені з однієї марки поліпропілену, але живуть у різних умовах.
На техніці панель вібрує весь робочий день, приймає удари стеблами й гілками на розворотах, миється під тиском разом із залишками агрохімії й зимує на відкритому майданчику без навісу. Тріщини тут майже завжди ростуть від кріплень. Металевий кронштейн жорсткий, пластик під навантаженням хоче рухатися, і вся різниця в переміщенні збирається в одній точці біля болта. Про поведінку самого матеріалу в цих умовах є окремий розбір властивостей і марок поліпропілену.
Звідси інший запас у ремонті. Ширша розділка, армування сіткою по всій довжині тріщини, підсилювальна накладка з тильного боку в зоні кріплень і обов'язкове розвантаження самого вузла: гумова шайба або збільшений отвір під болт, щоб панель могла дихати відносно рами. Інакше нова тріщина піде поруч зі старим швом уже наступного сезону.
Коли бампер уже не ремонтують
Ремонтопридатність визначає стан матеріалу, а не розмір тріщини. Метрова тріщина на живому пластику заварюється, а десятисантиметрова на деградованому - ні.
Ознаки того, що матеріал уже віддав своє: крейдяна матова поверхня, яка пилить під пальцем; кромки, що кришаться при розділці замість того, щоб давати стружку; павутиння дрібних тріщин навколо основної. Ультрафіолет і мороз за десять сезонів вимивають з поліпропілену пластифікатор, і розплав у такому матеріалі не змішується, а пузириться.
Ще один сигнал - історія деталі. Бампер, який уже двічі паяли по тому самому місцю, має в зоні шва матеріал з подвійним термічним циклом: він жорсткіший за навколишній пластик і тріскає першим. Перепаювати його втретє означає оплатити роботу, ресурс якої заздалегідь менший за сезон.
Друга межа - геометрія. Якщо панель зібрана з чотирьох фрагментів і кожен шов проходить через посадкове місце, деталь уже не тримає розміри, і дешевше виготовити нову за зразком. Третя - невідомий склад: деталь без маркування, де попередній майстер уже наклав шар епоксидки й шпаклівки, спершу треба зачистити до чистого пластику, і тільки потім оцінювати.
Ремонт має сенс там, де основа жива, кріплення відновлюються й геометрію можна витримати. У решті випадків чесніше сказати про це відразу, ніж віддати деталь, яка розійдеться на першій же ямі. Практичну частину такої роботи ми беремо на себе в межах послуги зварювання та паяння пластику.
Часті запитання
Коротко про те, що найчастіше запитують про пайку бамперів і пластикового облицювання техніки.
Чи можна заварити бампер побутовим феном?
Ні. Побутовий фен видає близько 200 °C на виході, а поліолефіну для провару потрібно 300-340 °C у зоні шва. Матеріал розм'якшиться й злипнеться, але молекулярні ланцюги прутка й основи не перемішаються, і шов відірветься нігтем.
Як дізнатися, з якого пластику зроблений бампер?
Подивитися маркування в кутових дужках на зворотному боці деталі: PP, PP+EPDM, TPO, ABS, PC+PBT, PUR. Якщо його немає, тип визначають пробою на воді, ацетоном на прихованій ділянці й характером стружки від ножа.
Чи витримає зварений бампер удар?
Правильно виконаний шов із двосторонньою розділкою й армуванням тримає навантаження, близьке до міцності основного матеріалу. Слабким місцем стає не сам шов, а зона термічного впливу поруч із ним, тому на відповідальних ділянках закладають сітку або скоби.
Чому фарба відшаровується від пластику?
Через поверхневу енергію нижче 30 мН/м. Без активатора адгезії на хлорованому поліолефіні або обробки полум'ям покриття тримається тільки на подряпинах від абразиву й сходить пластами при перепаді температур.
Чи ремонтують поліуретанові бампери спецтехніки?
Так, але не зварюванням. Поліуретан з маркуванням PUR або RIM є реактопластом, він не плавиться, а руйнується від нагріву. Такі деталі відновлюють двокомпонентним поліуретановим складом по розшитій канавці з армуванням.
Чи можна паяти бампер, не знімаючи його з техніки?
На невеликих тріщинах і відламаних вушках так, якщо є доступ до тильного боку деталі й поруч немає проводки та шлангів. Коли тріщина довга або потрібна правка геометрії на шаблоні, панель доведеться зняти: тримати рівномірний прогрів на машині, що стоїть у полі, неможливо.
Скільки тримається зварений шов на вібрації?
Якщо матеріал прутка збігається з основою, шов проварений з двох боків і посилений сіткою, деталь відпрацьовує нарівні з новою. Ми даємо на зварний шов 25 років гарантії саме тому, що ресурс визначає технологія, а не вік деталі.