

Той самий фен, який за годину заварює тріщину в бочці обприскувача, на склопластиковому капоті жатки не робить нічого. Матеріал темніє, димить, віддає різким запахом і залишається твердим. Справа не в температурі й не в руках зварника.
Пластик у техніці ділиться на дві групи, які при нагріванні поводяться протилежно, і всі види пластику з їхніми кодами та абревіатурами вкладаються в цей поділ. Від того, у яку групу потрапила деталь, залежить, чи можна її зварити, чи доведеться шити ламінатом, чи взагалі простіше виготовити нову.
Маркування на самій деталі закриває це питання за кілька секунд, коли воно вціліло. Коли трикутника з цифрою немає, а поверхня затерта піском і хімією, тип визначають за густиною й зрізом, а в складних випадках за поведінкою в полум'ї. У сільгосптехніці під ножем найчастіше опиняється поліетилен марки ПНД, і саме з ним пов'язана більшість ремонтів.
Термопласт чи реактопласт: головний поділ
Термопласт при нагріванні розм'якшується й тече, а після охолодження знову твердне, скільки б разів цикл не повторювався. Молекулярні ланцюги в ньому не зшиті між собою, вони просто переплетені, і тепло дає їм ковзати один відносно одного. Саме тому термопласт можна зварити: два розплави змішуються і після охолодження стають одним тілом.
Реактопласт при формуванні пройшов хімічне зшивання. Ланцюги з'єдналися поперечними містками в одну гігантську сітку, і зворотного шляху немає. Нагрів такий матеріал не плавить, а руйнує: спершу йде смола, потім обвуглюється поверхня.
До термопластів належать поліетилен, поліпропілен, полістирол, ПВХ, поліамід, полікарбонат, акрил, ПЕТ, ПОМ і фторопласти. До реактопластів - склопластик на поліефірній чи епоксидній смолі, литий поліуретан, фенопласт та інші композити, що тверднуть за рахунок реакції.
Головне
Термопласт зварюється, реактопласт - ні. Бочка обприскувача, паливний бак і конус жниварки з поліетилену ремонтуються зварюванням, а склопластиковий капот чи кабіна відновлюються тільки ламінуванням новим шаром скловолокна зі смолою.
Цей поділ пояснює й дивну на перший погляд річ: деталі, які зовні виглядають однаково, ремонтуються різними технологіями і різним обладнанням. Гладкий чорний конус жниварки і гладкий сірий капот комбайна на дотик схожі, але перший ріже ніж із в'язкою стружкою, а другий кришиться і показує на зламі скляні волокна.
Маркування на деталі: трикутник, цифра і кутові дужки
На виробі можуть стояти два різні за походженням позначення, і плутають їх постійно.
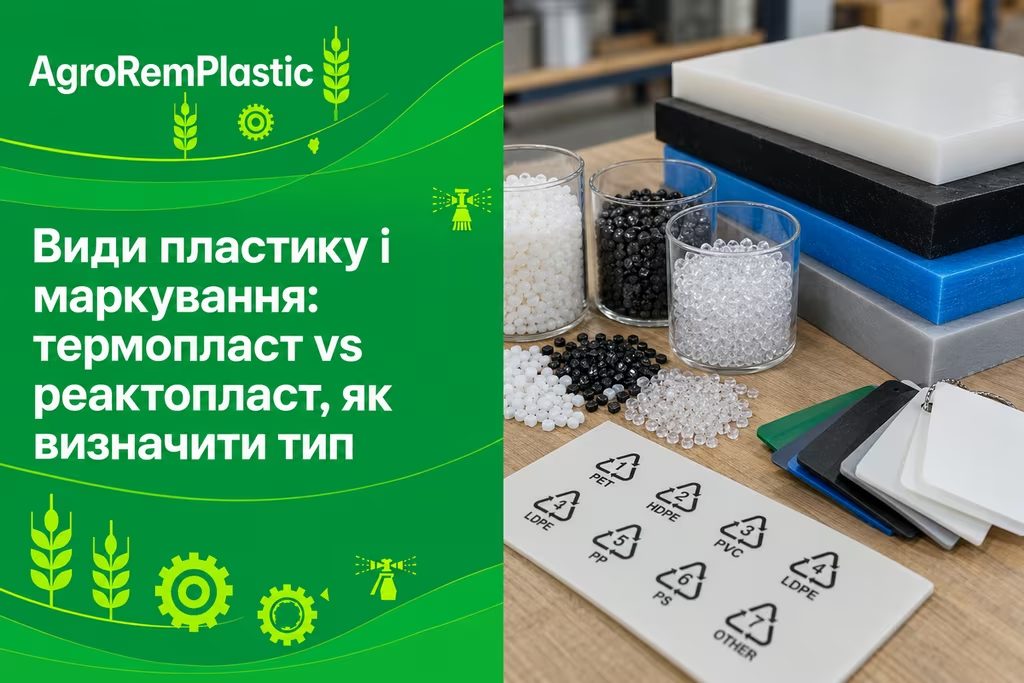
Перше - трикутник із трьох стрілок і цифрою від 1 до 7 усередині, під ним літерна абревіатура. Це Resin Identification Code, і за стандартом ASTM D7611 він означає рівно одне: з якої смоли зроблено виріб. Кодом переробки він не є, хоча так його називають майже всюди. Цифра не говорить ні про придатність до вторинного використання, ні про якість матеріалу.
Друге позначення виглядає інакше: абревіатура в кутових дужках, наприклад >PE-HD< або >PP-GF30<. Це маркування за ISO 11469, а самі скорочення задає ISO 1043-1. Такий запис зустрічається на технічних деталях частіше за трикутник, і він точніший: у ньому видно й полімер, і наповнювач із його часткою.
Запис >PP-GF30< читається так: поліпропілен зі скловолокном, вміст наповнювача 30 відсотків. Матеріал із таким маркуванням зварюється, але шов у нього слабший, ніж у ненаповненого ПП, бо скловолокно в зоні розплаву не з'єднується ні з чим.
Літери після дефіса варто читати уважно, бо вони змінюють поведінку деталі більше, ніж здається. GF означає скловолокно, MD мінеральний наповнювач, T тальк, EPDM каучукову добавку для ударної в'язкості, а UV указує на світлостабілізатор у складі.
Наповнений матеріал жорсткіший і менше коробиться, зате гірше зварюється й тримає менше подовження до розриву. Бампер із позначенням PP-EPDM-T20 у ремонті поводиться інакше за чистий поліпропілен: він м'якший у зоні шва й потребує нижчої температури, інакше тальк дає пористість.
Порада майстра
Шукайте маркування там, куди не дістає сонце й пісок: на внутрішньому боці горловини, під фланцем, на ребрі жорсткості з тильного боку, у ніші кріплення. На зовнішній поверхні бочки, яка відпрацювала кілька сезонів, тиснений напис зазвичай уже неможливо прочитати, а всередині він залишається як новий.
Сім кодів і що за ними насправді стоїть
Коди 1-6 закріплені за конкретними полімерами, а сьомий узагальнює решту видів пластику, і саме туди потрапляє більшість технічних деталей.
| Код | Абревіатура | Матеріал | Де трапляється |
|---|---|---|---|
| 1 | PET, PETE | Поліетилентерефталат | Пляшки, стрічка, прозорий листовий ПЕТ-Г у захисних екранах |
| 2 | PE-HD, HDPE | Поліетилен високої густини | Бочки обприскувачів, паливні баки, єврокуби, каністри, конуси |
| 3 | PVC, V | Полівінілхлорид | Труби, шланги, жорсткий лист, обшивка, профіль |
| 4 | PE-LD, LDPE | Поліетилен низької густини | Плівка, гнучкі ємності, тепличне укриття, м'які шланги |
| 5 | PP | Поліпропілен | Корпуси акумуляторів, бампери, ємності під агрохімію, труби |
| 6 | PS | Полістирол | Корпуси приладів, ударостійкий лист HIPS, пінопласт |
| 7 | O, OTHER | Усе інше | Полікарбонат, поліамід, акрил, ПОМ, ABS, композити, багатошарові баки |
Цифра 7 не говорить майже нічого. Під нею однаково ховається прозорий полікарбонатний щиток, капролонова втулка й багатошаровий паливний бак із бар'єрним прошарком, тобто матеріали з абсолютно різною поведінкою під нагрівом. Стоїть поруч із сімкою літерна абревіатура - орієнтуйтеся на неї.
Друга пастка стосується самої присутності коду. Трикутник обов'язковий для пакування, а на промислових вузлах його ставлять за бажанням виробника. Ротоформована бочка часто виходить із форми взагалі без позначок.
Поліолефіни: найпоширеніша пара в агротехніці
Поліетилен і поліпропілен утворюють основну масу пластику на полі. Обидва легші за воду, обидва варяться, обидва добре тримають добрива та більшість пестицидів, і саме тому з них роблять усе, що контактує з агрохімією.
Поліетилен високої густини (ПНД, PE-HD) має густину 0,94-0,96 г/см³ і тане в діапазоні 130-137 °C. Він в'язкий, стійкий до удару навіть на морозі й пробачає деформацію. Бочка обприскувача, паливний бак трактора, єврокуб і більшість ротоформованих ємностей зроблені саме з нього.
Поліпропілен твердіший і легший: густина 0,90-0,91 г/см³, плавлення близько 160-170 °C. Він краще тримає температуру і гербіциди, але на морозі стає крихким, і зимова тріщина на ПП-деталі трапляється частіше, ніж на поліетиленовій. Детальніше про поведінку матеріалу в техніці є в окремому розборі властивостей і марок поліпропілену.
Розрізнити їх у полі допомагає простий прийом. Зігніть край деталі: поліпропілен майже завжди дає білу смугу по лінії згину, поліетилен залишається рівномірно забарвленим. Ніж теж підказує: стружка з ПЕ м'яка й воскувата, з ПП жорсткіша й ламається.
Обидва матеріали старіють від ультрафіолету, і це видно неозброєним оком. Свіжий поліетилен глянсовий і слизький на дотик, а після кількох сезонів на сонці поверхня стає матовою й крейдяною, при протиранні залишає світлий слід на долоні. Такий шар уже деградований, і зварювати по ньому без зняття кількох десятих міліметра марно.
Друге, що вбиває поліолефінові ємності, це розтріскування під напругою в присутності хімії. Механізм не має нічого спільного з ударом: деталь роками стоїть під постійним навантаженням від кріплення або власної маси розчину, а поверхнево-активні речовини в агрохімії відкривають мікротріщини, які повільно проростають углиб.
Різниця між ними принципова для ремонту, бо зварити ПЕ з ПП не вийде. Розплави не змішуються, і шов тримається виключно на механічному зчепленні, тобто до першого удару або першого перепаду температури.
› Це може вас зацікавити: Клей для пластику: чим склеїти деталь і коли потрібне зварювання - розбір, у яких випадках склеювання виправдане, а в яких воно тільки відкладає ремонт.
Аморфні й прозорі: полістирол, акрил, полікарбонат, ПВХ
Ця група не має чіткої точки плавлення. Замість неї є температура склування, вище якої матеріал поступово розм'якшується, і саме тому такі пластики гнуться під феном і формуються, але гірше тримають навантаження в теплі.
Полістирол найдешевший і найкрихкіший. Він тріскає від удару й жовтіє під ультрафіолетом уже за перший сезон на відкритому сонці, тому в техніці його місце всередині, а не зовні. Ударостійка модифікація HIPS тримається помітно краще: з неї роблять листові корпуси й обшивку.
Акрил і полікарбонат зовні майже однакові, а поводяться протилежно. Акрил твердіший на поверхні й дає ідеальний різ лазером, але б'ється від точкового удару. Полікарбонат тримає удар у десятки разів краще. Натомість він легко дряпається й не терпить лугів та аміаку. Що з цим робити на практиці, розібрано у матеріалі про види полікарбонату та їх застосування.
ABS-пластик у цій групі стоїть окремо, бо він не прозорий і зроблений як сплав трьох компонентів: акрилонітрилу, бутадієну й стиролу. Бутадієнова фаза дає йому ударну в'язкість, через яку ABS пішов у приладові панелі та обшивку салонів. Розм'якшується він приблизно з 105 °C, тоне у воді й має характерний глухий звук при постукуванні.
Упізнати ABS допомагає ацетон: крапля на прихованій ділянці робить поверхню липкою й матовою за кілька секунд, тоді як поліетилен і поліпропілен на ацетон не реагують узагалі. Ця ж властивість пояснює, чому ABS частіше склеюють, а не варять: розчинникове з'єднання дає йому міцність, близьку до основного матеріалу.
ПВХ у техніці стоїть переважно у вигляді труб, шлангів, жорсткого листа й профілю. Його головна особливість у тому, що він розкладається раніше, ніж нормально розплавиться: вище приблизно 140 °C починається виділення хлористого водню. Тому ПВХ варять на менших температурах і обов'язково з витяжкою, а лазером його не ріжуть узагалі.
Конструкційні пластики: коли деталь працює на навантаження
Поліамід, капролон, ПОМ, фторопласт і текстоліт стоять там, де від пластику вимагається не герметичність, а міцність і стійкість до тертя: втулки, шестерні, ковзні планки, ролики, кронштейни.
Ці матеріали здебільшого не ремонтують зварюванням. Поліамід гігроскопічний, і волога в його товщі при нагріванні перетворюється на пару, яка вспінює шов. Фторопласт зварюванню взагалі не піддається звичайним обладнанням через температуру плавлення 327 °C і нульове змочування. Зношену деталь із цієї групи дешевше виточити або відфрезерувати заново, ніж намагатися відновити.
Повний розбір цієї групи з таблицею вибору матеріалу за температурою й навантаженням є у статті про конструкційні пластики для ЧПУ.
Не знаєте, з чого зроблена деталь і чи береться вона до ремонту?
Визначимо матеріал і скажемо чесно, чи має ремонт сенс. Виїзд бригади з обладнанням по всій Україні, 25 років гарантії на зварний шов.
Реактопласти: чому склопластик не варять
Склопластик - це не окремий пластик, а конструкція: скловолокно, залите смолою, яка після затвердіння стала єдиною зшитою сіткою. Волокно тримає навантаження, смола тримає волокно, а разом вони поводяться як тонкий панцир.
Нагрів руйнує таку систему без варіантів. Смола розкладається на кордоні приблизно 200 °C, поверхня темніє, з'являється характерний різкий запах, а міцність у зоні нагріву падає назавжди. Жоден шов на місці цієї зони вже не тримає.
Ремонтують склопластик іншим способом: пошкоджену ділянку вибирають до здорового матеріалу, роблять пологий скіс і викладають новий ламінат зі скловолокна та смоли. Шар за шаром деталь набирає ту саму товщину й ту саму жорсткість. Як вибирати армування для такої латки, розказано в розборі скловолокна, склотканини й мата.
У техніці до реактопластів належать капоти й кабіни комбайнів, склопластикові обшивки, деякі капоти жаток, бампери старих тракторів, а також литі поліуретанові вироби. Якщо на зламі видно волокна, а ніж дає не стружку, а пил - це реактопласт.
Литий поліуретан плутають з гумою, і плутанина ця нешкідлива рівно до моменту, коли деталь намагаються заварити. Ролик, відбійник або кільце з поліуретану пружні на дотик, але при нагріванні вони не течуть, а темніють і починають кришитися; таку деталь відливають заново за зразком, а не відновлюють.
Як визначити тип пластику без лабораторії
Коли маркування немає, тип матеріалу встановлюють кількома простими перевірками. Кожна окремо дає лише напрямок, разом вони звужують коло до одного-двох варіантів.
Вода відсіює половину. Відріжте невеликий шматочок від прихованої кромки й киньте у склянку. Поліетилен і поліпропілен спливають, бо їхня густина менша за одиницю. Усе інше тоне: ПВХ, ПЕТ, полістирол, акрил, полікарбонат, поліамід, ПОМ, склопластик.
Ніж і згин уточнюють. Воскувата м'яка стружка означає поліетилен. Жорстка стружка й побіління по згину вказують на поліпропілен. Дрібний пил і скляні волокна на зламі - склопластик. Дзвінкий звук і скол без деформації - полістирол або акрил.
Полум'я дає найточнішу відповідь, але потребує обережності й вентиляції. Поліолефіни горять рівним синім полум'ям із жовтою верхівкою. Вони капають, а запах іде свічковий. Полістирол дає масну кіптяву й солодкуватий запах. Поліамід тягнеться нитками й пахне паленою шерстю. ПВХ самозгасає, щойно прибрати вогонь, і різко пахне хлором.
На хлор є класична проба: розжарену мідну дротину притискають до зразка, знімають трохи матеріалу й вносять у полум'я. Зелений колір вогню означає галоген, а в практиці це майже завжди ПВХ.
Окремий випадок дають багатошарові вироби. Паливні баки сучасних тракторів часто мають бар'єрний прошарок усередині стінки, і зріз такого бака показує смугу іншого кольору між двома шарами поліетилену. Матеріал зовні залишається ПЕ, але зварювання наскрізь через бар'єр дає інший результат, ніж по однорідній стінці, і це помітно вже на пробному шві.
Коли перевірки суперечать одна одній, деталь не варять навмання. Пробний шов на прихованій ділянці або на відрізаному шматку дає відповідь за десять хвилин: якщо пруток лягає, розтікається й після охолодження не відривається нігтем від основи, матеріал визначений правильно.
Порада майстра
Ніколи не паліть зразок від паливного бака, бочки з-під гербіцидів чи ємності з-під КАС, поки вузол не промитий і не провітрений. Залишки палива й агрохімії в порах пластику дають зовсім інший запах і колір полум'я, а в закритому приміщенні це ще й небезпечно.
Густина, температура плавлення й поведінка при ремонті
Таблиця нижче зводить те, за чим матеріал упізнають, і те, що визначає долю деталі: чи піде вона під зварювання, чи під ламінування, чи під виготовлення заново.
| Матеріал | Густина, г/см³ | Плавлення або склування, °C | У воді | Ремонт зварюванням |
|---|---|---|---|---|
| Поліпропілен (ПП) | 0,90-0,91 | 160-170 | Спливає | Так |
| Поліетилен ПНД (PE-HD) | 0,94-0,96 | 130-137 | Спливає | Так |
| Поліетилен ПВД (PE-LD) | 0,92-0,93 | 105-115 | Спливає | Так |
| Полістирол (ПС) | 1,04-1,06 | склування близько 100 | Тоне | Так, обережно |
| Акрил (ПММА) | 1,18-1,19 | склування 105 | Тоне | Частіше склеювання |
| Полікарбонат (ПК) | 1,20 | склування 147 | Тоне | Так, після сушіння |
| Поліамід (ПА6) | 1,13-1,15 | 220 | Тоне | Складно, вспінює шов |
| ПВХ жорсткий | 1,38-1,45 | розклад вище 140 | Тоне | Так, з витяжкою |
| ПЕТ | 1,38-1,40 | 250-260 | Тоне | Обмежено |
| ПОМ | 1,41-1,43 | 165-175 | Тоне | Погано, деталь роблять заново |
| Фторопласт (ПТФЕ) | 2,15-2,20 | 327 | Тоне | Ні |
| Склопластик | 1,4-1,9 | не тане, обвуглюється | Тоне | Ні, тільки ламінування |
Де який пластик стоїть на сільгосптехніці
Знання того, які види пластику стоять на конкретному вузлі, економить час: здогад підтверджують однією перевіркою замість повного ланцюжка тестів.
Бочки обприскувачів, польові ємності під КАС, паливні баки тракторів і комбайнів, єврокуби, каністри й ротоформовані резервуари зроблені з поліетилену високої густини. Це найчастіший матеріал у нашій роботі й найпередбачуваніший у зварюванні.
Конуси й дільники жниварок зустрічаються у двох варіантах. Поліетиленові й поліпропіленові варяться, склопластикові ремонтуються ламінуванням, і зовні вони можуть виглядати однаково до першого зрізу ножем.
Капоти комбайнів, кабінні панелі та великі обшивки найчастіше склопластикові. Бампери сучасної техніки й автомобілів - поліпропілен із наповнювачем, зі стандартним маркуванням у кутових дужках із тильного боку.
Труби й арматура обв'язки під добрива йдуть із поліпропілену або ПВХ, а прозорі захисні щитки й вікна - з полікарбонату чи акрилу. Втулки, ролики й шестерні - поліамід, капролон або ПОМ.
На імпортній техніці європейського й американського виробництва маркування в кутових дужках стоїть майже завжди, бо вимоги до утилізації змушують виробника позначати матеріал. На вузлах пострадянського парку його зазвичай немає взагалі, і там працює тільки визначення за властивостями.
Головне
Якщо деталь спливає у воді й дає воскувату стружку - це поліетилен, і тріщина в ній заварюється. Якщо на зламі видно скляні волокна - це склопластик, і його ремонтують ламінуванням. Ці два висновки закривають більшість польових ситуацій.
Помилки, які коштують деталі
Найдорожча з них - зварити два різні пластики. Зовні шов виходить рівний, візуально бездоганний, а тримає він тільки за рахунок механічного зчеплення й розходиться під тиском або на морозі.
Друга помилка тонша: навіть однакові за назвою матеріали не завжди сумісні. Поліетилен зварюють із поліетиленом, коли показник текучості розплаву в них близький, тобто в'язкість у зоні шва однакова. Пруток із випадкової бухти на бак може лягти зовні добре, а провару не дати.
Третя помилка - грітися до результату. Перегрів руйнує молекулярні ланцюги поліолефінів, і зовні красивий валик усередині вже деградований. Ознака проста: різкий запах і матова поверхня замість глянсової.
Четверта стосується підготовки. Розчинник не замінює механічну зачистку: окисний шар і в'їдений бруд знімають ножем або фрезою безпосередньо перед зварюванням. Промивання ганчіркою з розчинником залишає плівку, через яку шов не зростається. У випадку з баками й бочками з-під палива або агрохімії до цього додається обов'язкова дегазація вузла.
Коли матеріал визначено й підтверджено, подальше залежить від технології: тонкий лист і локальну тріщину закривають гарячим повітрям, товсту стінку резервуара - екструдером. Обидва варіанти закриває наша послуга зварювання та паяння пластику з виїздом до господарства.
Часті запитання
Коротко про те, що найчастіше запитують перед ремонтом пластикової деталі.
Що означає цифра в трикутнику на пластиковій деталі?
Вона вказує на один із семи видів пластику, з якого зроблено виріб, і нічого більше. За стандартом ASTM D7611 це код ідентифікації матеріалу, а не код переробки й не показник якості. Для ремонту важлива літерна абревіатура під трикутником, а не сама цифра.
Чим термопласт відрізняється від реактопласта?
Термопласт при нагріванні розм'якшується й тече, тому його можна зварити й переплавити скільки завгодно разів. Реактопласт при формуванні хімічно зшився в одну сітку, тому нагрів його не плавить, а руйнує; такі деталі відновлюють тільки ламінуванням або склеюванням.
Як визначити тип пластику, якщо маркування немає?
Починають з води: поліетилен і поліпропілен спливають, решта тоне. Далі уточнюють ножем і згином, а за потреби перевіряють поведінку в полум'ї. Три перевірки поспіль дають надійну відповідь без будь-якого обладнання.
Яка температура плавлення в найпоширеніших пластиків?
Поліетилен ПНД тане при 130-137 °C, поліетилен ПВД при 105-115 °C, поліпропілен близько 160-170 °C, поліамід ПА6 при 220 °C, фторопласт при 327 °C. Аморфні матеріали на кшталт акрилу й полікарбонату точки плавлення не мають: вони поступово розм'якшуються вище температури склування, 105 і 147 °C відповідно.
Чи можна зварити поліетилен з поліпропіленом?
Ні. Розплави цих матеріалів не змішуються між собою, тому з'єднання тримається лише механічно й розходиться під навантаженням. Різнорідні пластики з'єднують механічним кріпленням або спеціальним клеєм, а не зварюванням.
Що таке ПВХ і чим він небезпечний при нагріванні?
ПВХ, або полівінілхлорид, це жорсткий термопласт із густиною близько 1,4 г/см³, з якого роблять труби, шланги, профіль, листову обшивку й фітинги. Вище приблизно 140 °C він починає розкладатися з виділенням хлористого водню, тому працюють з ним тільки при витяжці, а лазерна різка ПВХ заборонена й псує обладнання.
Чому на бочці обприскувача немає жодного маркування?
Ротоформовані ємності часто виходять із форми без позначок, бо код довелося б робити окремою вставкою у форму. У таких випадках матеріал визначають за густиною й зрізом, а практично завжди це виявляється поліетилен високої густини.