

Шов, який відривається нігтем від основи, виглядає в момент роботи ідеально: пруток лежить рівно, валик блискучий, кромка чиста. Через тиждень бочка тече в тому самому місці.
Причина майже завжди одна й та сама. Пруток розплавився, а основа під ним не встигла: замість зварювання вийшло злипання, коли два матеріали торкаються, але їхні молекулярні ланцюги не перемішалися. Зовні різниці немає, під навантаженням вона з'являється відразу.
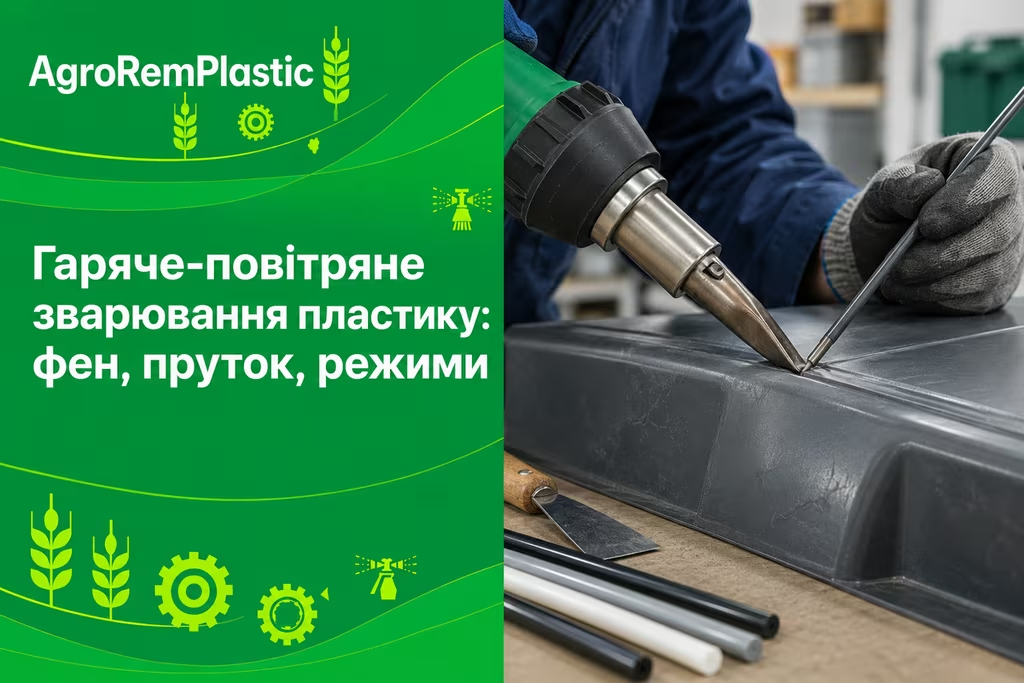
Гаряче-повітряне зварювання пластику тримається на трьох речах, які треба виставити одночасно: температура повітря, витрата повітря й швидкість руху. Помилка в будь-якій з них дає або злипання, або термічне руйнування матеріалу. Про сам матеріал і його поведінку є окремий розбір марок поліетилену та їх властивостей, а тут мова про технологію.
Чому шов не тримає: злипання замість провару
Зварний шов у термопласті виникає тоді, коли розплав прутка й розплавлений поверхневий шар основи змішуються, а молекулярні ланцюги проростають один в одного. Для цього основа має бути пластифікована на певну глибину, а не прогріта поверхнево.
Директива DVS 2207-3, за якою працюють у гаряче-повітряному зварюванні, вимагає пластифікації місця з'єднання щонайменше на 0,3 мм углиб. Практика додає: початкову ділянку перед укладанням прутка прогрівають, поки поверхня не стане пластичною приблизно на 0,5 мм.
Ознака готовності одна, і вона візуальна. Пруток при правильному режимі не просто лягає в розділку, а розтікається з обох боків двома валиками, які зливаються з основою. Цей подвійний валик і означає, що обидва матеріали перебували в пластичному стані одночасно.
Головне
Круглий у перерізі пруток після проходу означає провал: він не деформувався, отже, з'єднання немає або воно неповне. Правильно покладений пруток розплющується й дає подвійний напливний валик по обидва боки.
Друга поширена причина відмови шва лежить у підготовці, а не в режимі. Окисний шар, який утворюється на поверхні поліолефінів під сонцем, і в'їдений бруд не проварюються ні за якої температури.
Побутовий фен, будівельний і зварювальний
Три прилади, які виглядають схоже, дають три різні результати, і плутанина між ними коштує деталей.
Фен для волосся видає повітря температурою до 80 °C і до зварювання не має жодного стосунку. Пластик під ним у кращому разі трохи розм'якшується на поверхні.
Будівельний фен нагріває до 500-600 °C, тобто температури вистачає з надлишком. Проблема в іншому: він не тримає задане значення. При зміні витрати повітря або положення сопла температура на виході гуляє на кілька десятків градусів, а на поліетилені різниця в 30 °C між провареним і перепаленим швом уже критична.
Зварювальний апарат відрізняється замкнутим контуром регулювання: він міряє температуру на виході й підтримує її незалежно від витрати повітря. До цього додається набір сопел під конкретну задачу і можливість виміряти реальну температуру всередині сопла.
Порада майстра
Температуру міряють не на виході з сопла й не на поверхні деталі, а голчастим датчиком, заведеним усередину сопла на 5 мм від краю, у центрі головного отвору. Показання зовні занижені на десятки градусів через підмішування холодного повітря, і саме на цьому будуються суперечки про те, чому за однакових цифр шов виходить різний.
Сопла: швидкісне, кругле й прихваточне
Сопло вирішує більше, ніж марка апарата. Швидкісне веде пруток усередині себе: той проходить крізь канал, встигає прогрітися й виходить просто в розділку під потрібним кутом, а струмінь повітря лягає вузькою смугою рівно туди, де має бути валик.
Швидкість при цьому вдвічі вища, ніж із круглим соплом, і результат менше залежить від руки. Діаметри стандартні: 3, 4 і 5 мм під відповідний пруток. Для поліетилену й поліпропілену, тобто для більшості агроремонтів, беруть саме таке.
Кругле сопло вимагає навички. Зварник веде пруток однією рукою, а другою робить маятниковий рух феном, поперемінно гріючи то основу, то пруток, і будь-яка нерівномірність цього руху відразу лягає в шов. Застосовують його переважно на аморфних матеріалах: ПВХ, хлорований ПВХ, ПЕТ-Г.
Пруток при цьому тримають строго під прямим кутом. Гостріший розтягує його, і через день на валику з'являються поперечні тріщини. Тупіший осаджує пруток, утворюючи напливи з непровареними порожнинами під ними.
Третій тип сопла прутка не використовує взагалі. Прихваточне оплавляє й фіксує деталі між собою перед основним швом, і на V-подібній розділці прихватка кореня обов'язкова: без неї в корені залишається щілина, яка працює як концентратор напруження й розкриває шов при першій вібрації.
Режими: температура, повітря, швидкість, зусилля
Числа нижче взяті з таблиць режимів гаряче-повітряного зварювання за DVS 2207-3 для листа й труби, і саме вони є відправною точкою перед пробним швом.
| Матеріал | Температура повітря, °C | Витрата повітря, л/хв | Швидкість, см/хв | Зусилля на пруток, Н |
|---|---|---|---|---|
| Поліетилен ПЕ-100, ПНД | 300-340 | 45-60 | 25-35 | 15-20 (пруток 3 мм), 25-35 (4 мм) |
| Поліпропілен ПП-Н, ПП-Б | 300-340 | 45-60 | 25-35 | 15-20 (3 мм), 25-35 (4 мм) |
| ПВХ жорсткий | 350-370 | 45-60 | 25-35 | 15-20 (3 мм), 25-35 (4 мм) |
| ПВХ хлорований | 370-390 | 45-60 | 18-22 | 20-25 (3 мм), 30-35 (4 мм) |
| ПЕТ-Г | 300-320 | 45-50 | до 50 | 15-20 (3 мм), 25-35 (4 мм) |
| ПВДФ | 365-385 | 45-60 | 20-25 | 20-25 (3 мм), 30-35 (4 мм) |
Зусилля притискання прутка в 15-35 Н відповідає вазі приблизно 1,5-3,5 кг. Рукою це відчувається як рівний постійний тиск, а не як натискання. Слабкий тиск залишає пори в корені валика; надмірний витягує пруток, і після охолодження по його осі йде поздовжня тріщина.
Швидкість підбирають під температуру, а не навпаки. Швидше за 35 см/хв на поліетилені при 320 °C основа не встигає пластифікуватися. Повільніше - перегрівається поверхня, і починається деструкція.
› Це може вас зацікавити: Види пластику і маркування: як визначити тип матеріалу деталі - без цього кроку будь-який режим зварювання підбирається наосліп.
Пруток і розділка кромки
Пруток має бути з того самого матеріалу, що й деталь, і це вимога не формальна. Поліетиленовий пруток на поліпропіленовій бочці дає з'єднання, яке тримається лише механічно, і в такій ситуації правильніше взагалі відмовитися від зварювання на користь клейового з'єднання під конкретну пару матеріалів.
Усередині одного матеріалу теж є обмеження: зварюють між собою поліетилени з близьким показником текучості розплаву. За DVS 2207-1 для труб і листів придатний діапазон ПТР від 0,2 до 1,7 г за 10 хвилин при 190 °C і навантаженні 5 кг. Практичний висновок простий: пруток беруть відомого походження, а не з випадкової бухти.
Кромки під зварювання знімають на фаску 30-35 градусів з кожного боку. На тонкому листі й там, куди можна підійти лише з одного боку, роблять V-подібну розділку; на товщині від 4 мм краще працює X-подібна, коли варять з обох сторін по черзі, і деталь менше веде.
Кількість прутків залежить від товщини й розділки. Лист 3 мм із V-розділкою закривають трьома прутками по 3 мм, лист 5 мм потребує шести прутків по 3 мм, а на 10 мм із X-розділкою йде по шість прутків з кожного боку.
Між шарами шов має охолонути на повітрі, інакше накопичена напруга поведе деталь. На товстих листах з X-розділкою заготовку перевертають після кожного шару, щоб шви лягали поперемінно з обох боків.
Тріщина на бочці або баку, а зварювати нема кому?
Привеземо мобільне обладнання просто в господарство: діагностика матеріалу, розділка, шов і перевірка герметичності на місці. 25 років гарантії на зварний шов.
Підготовка: чому розчинник не рятує
Поверхню під зварювання чистять механічно, і цей пункт не має альтернатив. Бруд, жир, слід від рук і окисний шар знімають ножем, шабером, циклею або фрезою безпосередньо перед роботою. Протирання розчинником залишає плівку й не прибирає окислення взагалі.
Окисний шар з'являється швидше, ніж очікують. При високих температурах у зоні шва він встигає утворитися між проходами, тому перед кожним новим валиком напливи й окислену поверхню зіскрібають повторно.
З агротехнікою додається ще один крок, який пропускати не можна. Бочку з-під гербіцидів, бак із-під дизеля чи ємність з-під КАС перед нагріванням промивають і дегазують: залишки в порах пластику при 320 °C дають пари, а в замкненому об'ємі це прямий ризик. Як це робиться на резервуарах, описано в матеріалі про ремонт єврокуба і пластикових резервуарів.
Зона нагріву по обидва боки від шва має бути рівномірною й приблизно 5-8 мм завширшки. Нерівномірний прогрів лівого й правого боку дає шов, який тримає з одного боку й відходить з іншого, і саме так виглядають більшість непроварів на радіусних ділянках бочок.
Де фен уже не тримає: межа товщини
Гаряче-повітряне зварювання добре працює на тонкому й середньому листі. Із зростанням товщини кількість прутків росте швидше за міцність з'єднання, і робота стає нераціональною.
Практична межа проходить приблизно по 6 мм. Вище цієї товщини валик за валиком укладати можна, але кожен додатковий прохід вносить нову порцію тепла й напруги, а результат програє одному екструзійному шву. Технологія переходу описана в розборі екструзійного зварювання пластику.
Різниця видна й у цифрах міцності. Коефіцієнт зварювання показує відношення міцності шва до міцності основного матеріалу: у гаряче-повітряного шва на ПЕ-100 і ПП-Н він становить 0,8 при короткочасному навантаженні й 0,4 при тривалому. У стикового зварювання нагрівальним елементом ті самі показники 0,9 і 0,8.
Це не привід відмовлятися від фена, а привід рахувати. Латка на бочці працює під тиском насоса кілька годин на день і чудово живе з коефіцієнтом 0,4, а от відповідальний стик резервуара, який тримає стовп рідини цілодобово, так рахувати не можна.
Головне
До 6 мм товщини й на локальних тріщинах фен зі швидкісним соплом вигідніший: він мобільний, гріє малу зону й майже не веде деталь. Від 6 мм і на довгих відповідальних швах виграє екструдер, бо вносить весь потрібний обсяг матеріалу за один прохід.
Дефекти шва і що за ними стоїть
Більшість браку в гаряче-повітряному зварюванні впізнається на око, і кожен дефект указує на конкретну помилку режиму.
Круглий пруток без деформації означає одне: рух ішов надто швидко. Матеріал не встиг ні розплющитися, ні проваритися.
Пори по всій довжині валика вказують на вологе або забруднене повітря, і саме тому в стаціонарних умовах між компресором і апаратом ставлять масловологовідділювач, а в полі стежать, щоб забір повітря не стояв у пилу.
Матова поверхня валика, дим і різкий запах під час роботи означають перегрів. Для поліолефінів це найгірший сценарій: молекулярні ланцюги розриваються, і зовні акуратний шов усередині вже деградований. Логіка "уповільнити рух і додати температури" виглядає розумною, а на практиці саме вона найчастіше й псує матеріал, бо обидва фактори працюють в один бік.
Поздовжня тріщина по осі прутка через день чи два вказує на перетягування: його заклали з натягом, і усадка розірвала валик зсередини. Поперечні тріщини при роботі круглим соплом означають надто гострий кут подачі.
Найпідступніший дефект - непровар у корені V-розділки. Він виникає, коли деталі не прихопили перед основним швом або не дійшли соплом до дна розділки, і такий шов спокійно тримає тиск на перевірці, а розходиться вже в полі під вібрацією.
Робота в полі: вітер, мороз, вологість
Зварювання феном на майданчику господарства відрізняється від майстерні, і головна відмінність не в обладнанні, а в тому, що зона шва не захищена.
Вітер збиває струмінь гарячого повітря й забирає тепло з деталі. Навіть слабкий бічний потік змінює реальну температуру в зоні шва настільки, що виставлені за таблицею 320 °C дають на поверхні значно менше. Ширму з листа або тимчасовий екран ставлять не для зручності, а щоб режим взагалі відповідав дійсності.
Мороз працює проти шва двічі. Холодна основа відтягує тепло, тому пластифікація йде повільніше, а після проходу шов остигає різко й набирає внутрішню напругу. На морозі товсту стінку прогрівають попередньо, а деталь по можливості заводять під навіс або в тепле приміщення.
Волога небезпечна для гігроскопічних матеріалів. Поліамід і полікарбонат перед зварюванням сушать, інакше волога в товщі перетворюється на пару й вспінює шов зсередини. Поліолефінів це не стосується: вони вологу не набирають, достатньо витерти поверхню насухо.
Мороз б'є й по самому матеріалу, а не лише по режиму. Поліпропілен при мінусовій температурі стає крихким, і деталь, яку в майстерні можна злегка підігнути під шов, у полі при цьому тріскає поруч із місцем ремонту. Про цю особливість матеріалу докладніше в розборі властивостей і марок поліпропілену.
Ще одна польова обставина стосується доступу. Тріщина на дні бочки або на внутрішньому радіусі бака часто вимагає позиції, у якій рука зі швидкісним соплом фізично не проходить. Тоді переходять на кругле сопло з ручною подачею прутка, свідомо втрачаючи швидкість заради можливості дістати до шва.
Як перевірити готовий шов
Візуальний контроль дає перше наближення: рівномірний подвійний валик, відсутність пор, однакова ширина по всій довжині, немає ділянок із матовою або обвугленою поверхнею.
Технологічна проба на згин показує більше. Вирізаний зі шва зразок згинають і дивляться на характер руйнування: пластична деформація без розшарування по лінії сплавлення означає нормальний провар, а розрив рівно по межі прутка й основи означає злипання.
Для ємностей залишається перевірка на герметичність. Бочку або бак заповнюють водою до робочого рівня й витримують, спостерігаючи за швом і за зоною навколо нього; після ремонту паливного бака до цього додається перевірка при робочому нахилі, бо тріщини часто йдуть вище рівня спокійного дзеркала.
Коли шов зроблено правильно й перевірено, вузол повертається в роботу на роки. Якщо ремонт потрібен на місці й без зняття вузла, це наша послуга зварювання та паяння пластику з виїздом бригади по всій Україні.
Часті запитання
Питання, які найчастіше ставлять про зварювання пластику гарячим повітрям.
Чи можна зварити пластик звичайним будівельним феном?
Технічно так, температури вистачає, але результат нестабільний. Будівельний фен не тримає задане значення при зміні витрати повітря, а різниця в 30 °C на поліетилені відділяє нормальний шов від злипання або перепалу. Для разової латки в некритичному місці цього може вистачити, для бочки під тиском - ні.
Яка температура потрібна для зварювання поліетилену феном?
Гаряче повітря виставляють у діапазоні 300-340 °C при витраті 45-60 л/хв, а швидкість руху тримають близько 25-35 см/хв зі швидкісним соплом. Поліпропілен зварюють на тих самих режимах, жорсткий ПВХ гарячіше, при 350-370 °C.
Чому шов відходить від основи через кілька днів?
Це класичне злипання: пруток розплавився, а основа не була пластифікована на потрібну глибину. Причин дві - надто висока швидкість руху або недостатній прогрів початкової ділянки. Правильно виконаний шов дає подвійний валик і розплющений, а не круглий пруток.
Який пруток брати для ремонту бочки обприскувача?
Пруток має бути з того самого полімеру, що й бочка, тобто в переважній більшості випадків поліетиленовий, і бажано з близьким показником текучості розплаву. Діаметр 3 або 4 мм під відповідне швидкісне сопло, форма кругла або трикутна залежно від розділки.
Скільки прутків потрібно на шов?
Залежить від товщини й типу розділки. Лист 3 мм із V-розділкою закривають трьома прутками по 3 мм, лист 5 мм шістьма прутками того ж діаметра, а на 10 мм із X-розділкою йде по шість прутків з кожного боку.
Що робити, якщо товщина стінки більша за 6 мм?
Переходити на екструзійне зварювання. Воно подає розплав у розділку одним потоком і закриває товсту стінку за прохід, тоді як фен на такій товщині вимагає багатьох валиків і вносить забагато тепла.
Чи витримає шов, зроблений феном, тиск у бочці обприскувача?
Так, за умови правильного режиму й підготовки. Коефіцієнт короткочасної міцності гаряче-повітряного шва на поліетилені й поліпропілені становить 0,8 від міцності основного матеріалу, чого з запасом вистачає для робочого тиску в бочці й для навантажень при транспортуванні.